Tipps & Tricks für Gewindeeinsätze im 3D Druck
So schmilzt Du unsere Gewindeeinsätze sauber ein: Lötkolben 10 bis 20 °C über Drucktemperatur, nur zu 90% einschmelzen und den Rest mit einem Werkzeug drücken.
TL;DRdie Kurzfassung
- Lötkolben auf 10 bis 20 °C über Deiner Drucktemperatur stellen: etwa 225 °C für PLA, 245 °C für PETG und 265 °C für ABS.
- Den Einsatz immer nur zu etwa 90% mit der Lötkolbenspitze einschmelzen und das letzte Stück mit einem Werkzeug ins Bauteil drücken.
- Danach kurz in Position halten, bis der Kunststoff wieder fest geworden ist, denn die Inserts wandern sonst direkt nach dem Einschmelzen wieder etwas heraus.
- Große Einsätze wie M5 oder das 1/4"-20 Kameragewinde haben viel Wärmekapazität. Dicke Lötspitze, etwas höhere Temperatur und möglichst viel Kontakt zum Messing.
- Konstruktiv gilt: Sacklöcher etwa 1 mm tiefer als der Einsatz lang ist, Löcher gerade statt konisch, Mindestwandstärke beachten. Eine Fase an der Lochkante ist normalerweise nicht nötig.
- Der Bohrungsdurchmesser ist der entscheidende Wert: gerade so groß, dass sich die Zentrierspitze gut einsetzen lässt und beim Einschmelzen kein Grat unter dem Insert zurückbleibt.
- Da gedruckte Löcher fast immer kleiner ausfallen als im CAD, gibt es Testbauteile auf Printables, mit denen Du den passenden Durchmesser für Dein Material, Deinen Drucker und verschiedene Druckorientierungen ermittelst.
- In Harz-Drucken lassen sich die Inserts nicht einschmelzen, sondern nur einkleben, am besten in gestufte Löcher, mit zähflüssigem Sekundenkleber oder 2-Komponenten-Klebstoff.
Drehst Du eine Schraube ein paar Mal direkt in einen 3D Druck, ist das Gewinde irgendwann hinüber. Genau dafür sind Gewindeeinsätze aus Messing da: Damit kannst Du ein Bauteil so oft auseinander- und wieder zusammenschrauben, wie Du möchtest, vorausgesetzt, die Einsätze sind sauber eingeschmolzen. Auf dieser Seite steht alles dazu: die passende Lötkolbentemperatur für Dein Material, der richtige Lochdurchmesser für jede Insertgröße, die Konstruktionsregeln für Sack- und Durchgangslöcher und wie Du die Einsätze in Harz-Drucke einklebst. Wenn Du den QR-Code auf einer unserer Verpackungen gescannt hast, bist Du hier genau richtig.
Und vielen Dank, dass Du Dich dazu entschieden hast, hochwertige Gewindeeinsätze für den 3D Druck von uns zu kaufen. Wir haben die letzten Jahre festgestellt, dass sehr viel Interesse am Thema 3D Druck Gewindeeinsätze besteht und deshalb sorgfältig einen Lieferanten ausgewählt, der uns Teile in der von uns geforderten Qualität herstellen kann. Durch den Kauf dieser Inserts kannst Du nicht nur Deine Bauteile aufwerten, sondern unterstützt damit auch unsere Videoproduktion und Forschung auf YouTube!
🛒 CNC Kitchen Gewindeeinsätze kaufen 🛒
CNCKitchen.store | Händler weltweit
Warum Gewindeeinsätze?
Gewindeeinsätze sehen nicht nur toll in 3D gedruckten Bauteilen aus, sie haben auch einen praktischen Nutzen. Jeder hat schonmal ein Gerät gehabt, welches mit Schrauben zusammengebaut war. Wenn man dies einige Male zerlegt und wieder zusammengebaut hat, merkt man, dass die Schrauben, wenn sie direkt in den Kunststoff eingedreht wurden, nicht mehr halten. Jedes Mal wird dabei der Kunststoff plastisch verformt, was irgendwann dazu führt, dass man nur noch ein ausgefranstes Loch hat, in dem nichts mehr hält. Hier kommen Gewindeeinsätze ins Spiel. Durch das Einschmelzen ins Bauteil werden diese formschlüssig mit dem Kunststoff verbunden und bewegen sich nicht mehr. Die Schrauben werden nun ins haltbare und auch reibungsarme Messing eingedreht und halten somit ewig.
Der Einsatz von Inserts führt auch dazu, dass die Festigkeit der Verbindung erhöht wird, da der Gewindeeinsatz mit mehr Material verbunden ist, als wenn die Schraube direkt in ein kleineres Kunststoffloch gehen würde.
Ein weiterer Punkt ist auch die Zuverlässigkeit der Verbindung. Wird eine Schraube direkt in den Kunststoff gedreht und dabei leicht überdreht, scheren oft direkt die Gewindegänge im Kunststoff ab, womit jegliche Festigkeit verloren geht. Inserts in Standardlänge sind im Normalfall so ausgelegt, dass sie mehr Drehmoment aushalten, als im Normalfall für eine Schraubenverbindung benötigt wird und deshalb selten überdreht werden.
Einschmelzen ins Bauteil
Unsere Messinggewindeeinsätze können mit einem handelsüblichen Lötkolben in die Bauteile eingebracht werden. Solltest Du einen regelbaren Lötkolben besitzen, hat sich gezeigt, dass die Inserts zuverlässig in die 3D Druck Bauteile eingeschmolzen werden können, wenn Du die Temperatur ca. 10 - 20 °C höher wählst, als Du beim Drucken benutzt. Bei PLA sind dies ca. 225 °C, bei PETG 245 °C und bei ABS 265 °C. Da nicht jedes Material gleich ist, können die Werte leicht variieren. Sollte Dein Lötkolben nicht regelbar sein kannst Du trotzdem Inserts in die Bauteile einschmelzen, musst jedoch vielleicht etwas mehr Vorsicht walten lassen. Oft werden diese etwas heißer, als die von uns empfohlene Temperatur, was zu einer Zersetzung des Kunststoffes führen kann. Achte deshalb darauf, dass Du das Insert nicht überhitzt und lieber frühzeitig den Lötkolben wegziehst. Da die Gewindeeinsätze die Wärme speichern, kannst Du diese sonst auch noch den Rest des Weges mit einem Werkzeug wie Schraubendreher oder Pinzette ins Bauteil drücken.
Auch wenn sich die meisten Inserts mit einer einfachen, sauberen Lötkolbenspitze einschmelzen lassen, machen unsere Einschmelzhilfen die Sache einfacher, schneller und präziser. Jede Spitze hat einen Zentrierzapfen, der zum Innendurchmesser des Inserts passt: Der Einsatz sitzt damit gerade auf der Spitze und geht senkrecht ins Loch statt schief, und die flache Schulter dahinter drückt auf den Rand des Inserts statt auf den Kunststoff daneben.
🛒 Unsere Einschmelzhilfen: EU-Shop | US-Shop
Grundsätzlich solltest Du die Inserts immer nur zu ca. 90% mit der Lötkolbenspitze einschmelzen und den letzten, kurzen Weg mit einem Werkzeug durchführen. Halte sie kurz auf der Endposition, da die Teile eine Tendenz haben, direkt nach dem Einschmelzen wieder leicht aus dem Bauteil zu wandern.
Für diesen letzten Weg reichen ein Schraubendreher, eine Pinzette, oder aber auch unsere Insert-Straightener sind genau dafür gemacht: ein Aluminiumwerkzeug mit kleiner Spitze und großer, flacher Fläche, das den Einsatz in einer Bewegung senkrecht und plan eindrückt und dabei auch den Wulst glättet, der bei zu kleinem Loch rund um das Insert entsteht.
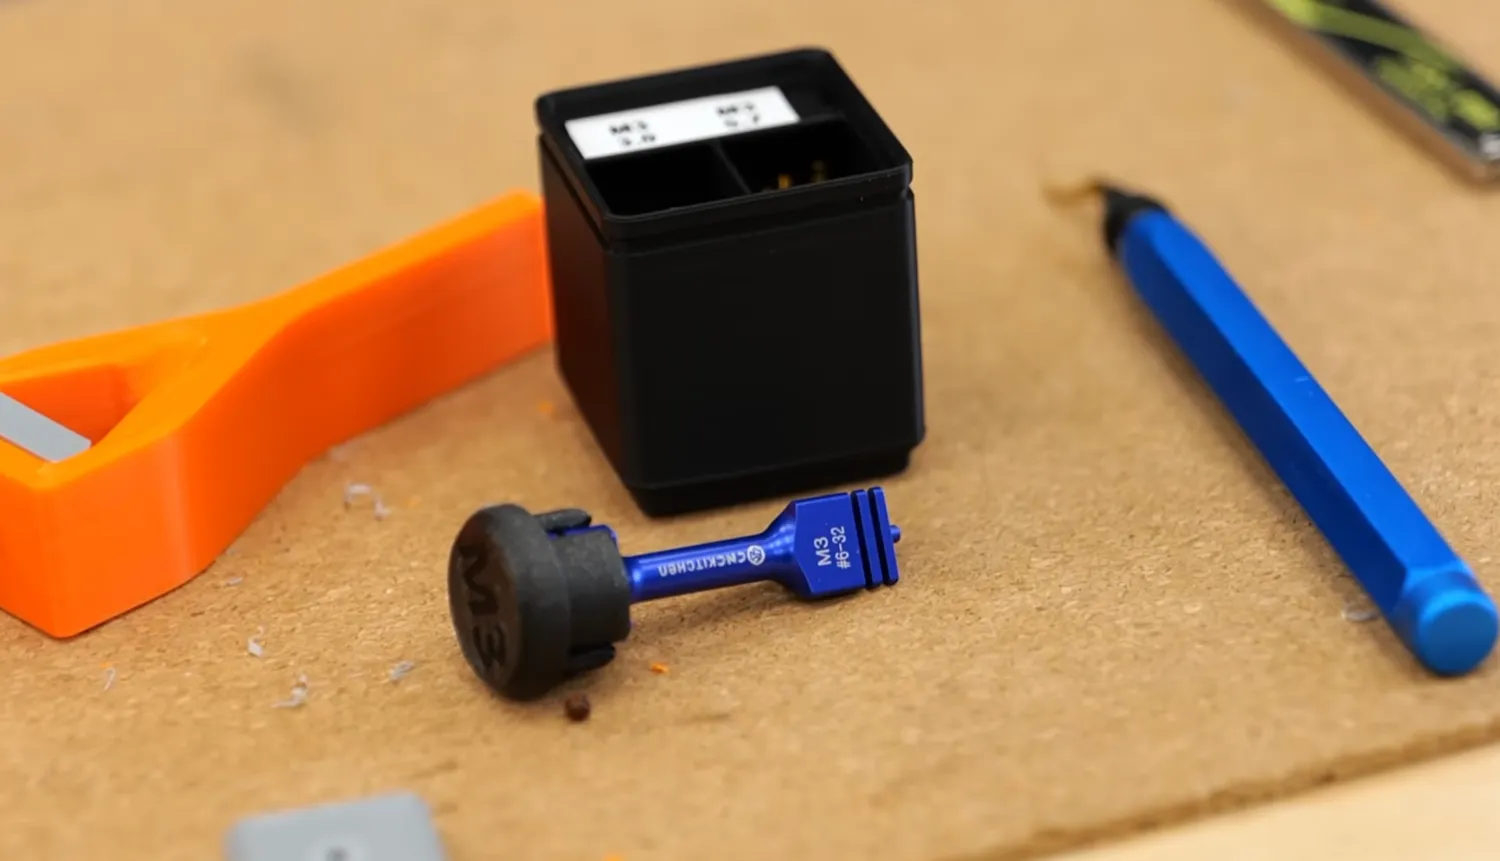
Insert-Straightener für M3 / #6-32
🛒 Unsere Insert-Straightener: EU-Shop | US-Shop
Solltest Du mit großen Inserts arbeiten (z.B. M5 oder auch dem 1/4”-20 Kameragewinde) kann es sein, dass Du nicht genügend Wärme schnell genug in den Gewindeeinsatz bringst und das Einschmelzen dadurch schwierig wird. Hier kann es sich empfehlen eine möglichst dicke Lötspitze zu verwenden und die Temperatur etwas zu erhöhen. Versuche möglichst viel Kontakt mit dem Insert aufzubauen, um den Wärmeübertrag zu verbessern. Genau hier helfen unsere Einschmelzhilfen am meisten, weil ihre große Kontaktfläche deutlich mehr Wärme ins Messing bringt als die Spitze eines normalen Lötkolbens.
Wie für Inserts konstruieren?

📄 Poster „Dimensions & Design Guidelines“ als PDF herunterladen
Wenn Du in Deinen Bauteilen Gewindeeinsätze verwenden möchtest dann ist konstruktiv nur auf ein paar wenige Dinge zu achten. Diese Maße sind in der Tabelle oben zusammengefasst und hier kommen noch weitere Tipps:
-
Der Bohrungsdurchmesser muss dem verwendeten Gewindeeinsatz angepasst werden. Er sollte gerade so groß sein, dass sich die Zentrierspitze gut einsetzen lässt und dass nach dem Einschmelzen kein Grat unter dem Insert zurück bleibt. Da Löcher in 3D Druck Bauteilen meistens kleiner als im CAD werden, ist weiter unten im Artikel ein Probekörper verlinkt, mit dem Du in verschiedenen Druckausrichtungen den passenden Durchmesser ermitteln kannst
-
Ein Sackloch sollte leicht tiefer sein, als das Insert lang ist (ca. 1 mm)
-
Durchgangslöcher müssen nicht länger als das Insert sein
-
Um die Festigkeit zu gewährleisten, sollte auf die Mindestwandstärke geachtet werden
-
Löcher sind gerade (nicht konisch) auszuführen
-
Im Normalfall wird keine Fase an der Lochkante benötigt
Gewindeeinsätze in Harz-Drucken verwenden

Gestufte Bohrung
Unsere Inserts können auch in Harz-Drucken verwendet werden, jedoch kann man sie nicht in diese einschmelzen und muss sie kleben. Das Verkleben wird am vollständig ausgehärteten Druck durchgeführt. Wir empfehlen zähflüssigen Sekundenkleber dafür zu verwenden, jedoch funktioniert auch 2-Komponenten-Klebstoff. Die Einsätze können in gerade Löcher eingeklebt werden, jedoch empfehlen wir zur einfachen Benutzung und für bessere Festigkeit die Löcher gestuft auszuführen. Schau Dir dazu die Werte in der Tabelle an. Die Inserts sollten mit wenig Kraftaufwand einzupressen sein. Geht es zu schwer, einfach die Maße in Zehntel-Schritten vergrößern:

Für weitere Informationen kannst Du auch folgendes Video ansehen:
Probleme & FAQ
Die großen Inserts lassen sich nur schwer in die Bauteile einsetzen!
Die großen Gewindeeinsätze haben viel Wärmekapazität und benötigen viel Hitze, um den Kunststoff zu schmelzen. Verwende leicht höhere Temperaturen und schaue, dass die Lötkolbenspitze gut die Hitze ans Messing abgibt. Unsere Einschmelzhilfen sorgen für einen deutlich besseren Wärmeübergang als eine normale Lötspitze und machen genau diesen Fall spürbar einfacher.
🛒 Unsere Einschmelzhilfen: EU-Shop | US-Shop
Können die Inserts mit Ultraschall eingesetzt werden?
Ja, die Gewindeeinsätze sind dafür ausgelegt mittels Hitze, sowie Ultraschall in Bauteile eingebracht zu werden.
Kann ich die Inserts in meinen SLA Harz/Resin Bauteilen einsetzen?
Ja, das geht! Jedoch müssen diese ins Bauteil geklebt werden. Die Festigkeit wird am Schluss abhängig vom verwendeten Kleber sein. Schau Dir bitte die Anleitung oben an.
Kann ich die Inserts in Material XY verwenden?
Die Inserts sind für quasi alle thermoplastischen Kunststoffe geeignet, das heißt, alle Materialien, die Du auf einen FDM 3D Drucker verwendest.
Meine Gewindeeinsätze sind nicht plan mit der Oberfläche!
Schmelze die Inserts immer nur zu 90% mit dem Lötkolben ein und drücke sie den Rest der Länge mit einem Werkzeug ins Bauteil. Halte sie ein paar Sekunden in der Endposition, bis der Kunststoff wieder abgekühlt und fest geworden ist. Mit unseren Insert-Straightenern geht das deutlich einfacher, weil die große, flache Fläche den Einsatz in einer Bewegung senkrecht und plan setzt.
Kann ich ein Insert wieder herausbekommen?
Ja. Unser Insert Extractor greift M2-, M2,5- und M3-Einsätze und zieht sie mit dem Lötkolben wieder heraus. Das ist praktisch, wenn Du die falsche Größe eingeschmolzen hast, das Messing wiederverwenden oder den Druck recyceln möchtest. Die ausführliche Anleitung dazu gibt es (auf Englisch) unter How to use our Threaded-Insert Removal Tool.
🛒 Unser Insert Extractor: EU-Shop | US-Shop
Meine Schrauben lassen sich schwer eindrehen, sobald sie das Ende des Gewindeeinsatzes erreicht haben!
Vermutlich war Dein Kernloch zu klein, das Du gedruckt hast, und es entstand ein Grat beim Einschmelzen. Mach das nächste Mal das Loch ein klein wenig größer.
Gibt es die Inserts auch in größeren Gebinden oder anderen Durchmessern?
Schreib’ uns doch einfach eine Nachricht und wir finden sicher eine Lösung!
Ich habe eine weitere Frage!
Kontaktiere uns einfach über das Kontaktformular auf der Webseite.
Inserts kürzen
Manchmal kann es vorkommen, dass die Gewindeeinsätze für deinen Einsatz zu lange sind und Du keine kurzen Inserts von uns zur Hand hast. Gerade die größeren Inserts lassen sich jedoch gut mit der Metallsäge zwischen den beiden Rändeln trennen, womit Du die Länge fast halbierst. Stelle dann am besten mit einem Senker wieder eine kleine Fase am Gewinde her und schiebe den entstandenen Grat heraus, indem Du von unten eine Schraube eindrehst. Bedenke jedoch dann, dass auch die Festigkeit der Verbindung abnimmt, da nicht mehr so viel Material zur Verfügung steht.


CAD
Wenn Du unsere Inserts direkt in Dein CAD einbauen möchtest, findest Du hier STP sowie STL Daten.

Auf Printables.com herunterladen
Testbauteil für optimalen Lochdurchmesser
Um herauszufinden welche Durchmesser Du im CAD konstruieren solltest um unsere Inserts optimal in Deine Drucke einzuschmelzen haben wir Testteile konstruiert. Einflussfaktoren wie die Triangulierung Deiner Bauteile, die Genauigkeit Deines Druckers, Über- und Unterextrusion können die Maßhaltigkeit Deiner Bauteile beeinflussen und dazu führen, dass Bohrungen, die Du für unsere Inserts konstruiert hast, zu eng oder zu lose sind. Um die optimale Einstellung zu finden, drucke deshalb die Testbauteile mit dem gleichen Material, das Du auch später einsetzen möchtest, und verwende auch möglichst dieselben Einstellungen für Wandstärken und Infill.

Gehe jetzt vom kleinsten zum größten Durchmesser. Das Loch sollte so groß sein, dass Du das Insert leicht mit der Zentrierspitze zuerst platzieren kannst. Schmelze den Einsatz nun ein und schau Dir die Rückseite des Bauteils an. Sollte ein leichter Grat mitgeschoben worden sein, ist das Loch vermutlich noch zu klein. Schmelze den nächsten Durchmesserschritt auch noch ein und schau’ Dir an, ob das Ergebnis besser ist. Im besten Fall wird kein Material mitgeschoben, welches die Schraube blockieren könnte.


Es kann vorkommen, dass Du unterschiedliche Optimaldurchmesser für die einzelnen Orientierungen herausbekommst. Speziell kann es bei waagerechten Bohrungen vorkommen, dass diese durch herunterhängendes Material im oberen Bereich etwas kleiner werden. Sollte dies der Fall sein, optimiere vielleicht Deine Kühlung oder die Bridging-Einstellungen oder konstruiere solche Bohrungen im CAD mit einem anderen Durchmesser.
Download
Testbauteile für die Lochgröße (M1,6 bis M10) auf Printables
Poster „Dimensions & Design Guidelines“ (PDF)
🛒 CNC Kitchen Gewindeeinsätze kaufen 🛒
CNCKitchen.store | Händler weltweit